


От этикетки до финишного блеска: полный гид по выбору, смешиванию и нанесению автомобильного лака
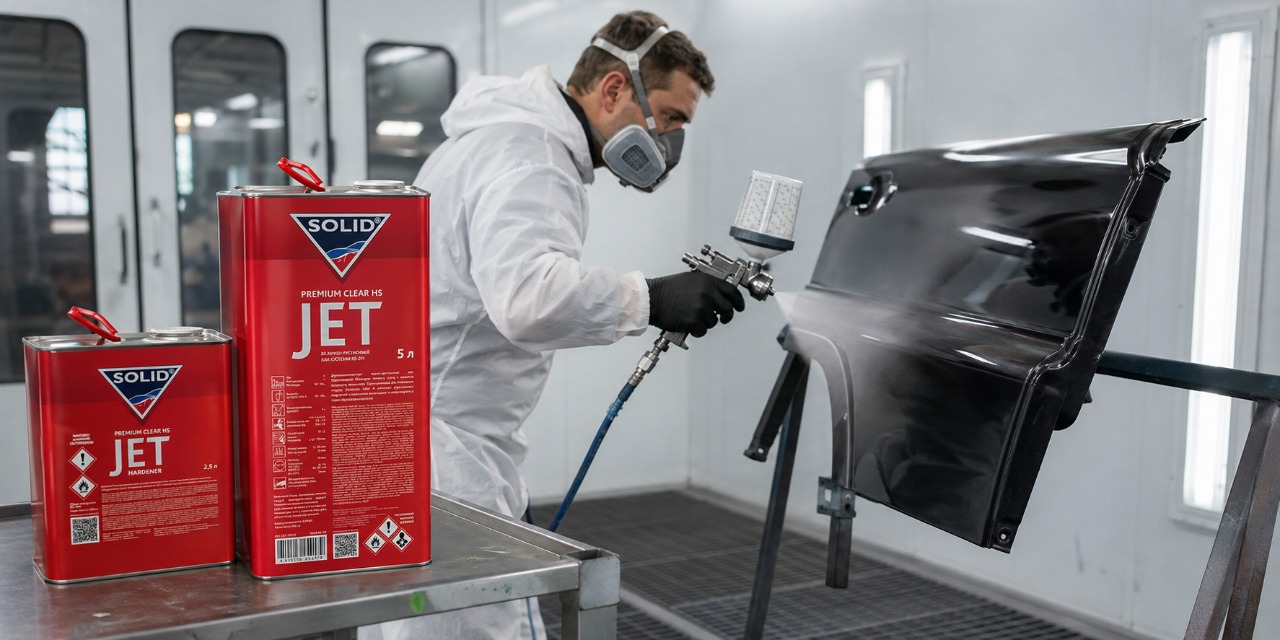
Как выбрать и, главное, нанести автомобильный лак так, чтобы быть точно уверенным в его качестве и гарантировать отличный результат? Особенно, когда брендов на рынке становится все больше. О нюансах «чтения этикетки», а также технологии смешивания и нанесения, подготовке правильных инструментов и квалификации мастера рассказывает Сергей Власов, руководитель отдела развития компании «Европроект Групп».
Точно, как в аптеке
Единственно верный способ смешивания компонентов – электронные весы с точностью до 1 грамма. Лак, отвердитель и разбавитель имеют разную плотность и удельный вес. Мерный стакан или деления на линейке не учитывают эти физические свойства. Весы же гарантируют соблюдение идеальной пропорции, что критически важно для правильной химической реакции.
Нарушение пропорций неизбежно приводит к браку покрытия, который проявляется либо сразу, либо в процессе эксплуатации.
Мало отвердителя – лак мягкий, как пластилин
Лак останется мягким. Он будет легко царапаться, быстро помутнеет после моек, а при попытке полировки начнёт тянуться и забивать полировальный круг.
Много отвердителя – лак хрупкий, как стекло
Покрытие станет хрупким. Из-за внутренних напряжений лак со временем покроется микротрещинами (особенно зимой) и начнёт скалываться крупными кусками от малейших камней. Также возможен эффект «кипения» – появление мелких пузырьков воздуха на поверхности.
Мало разбавителя – неровная поверхность
Смесь получится слишком вязкой. Лак плохо растечётся, образуя грубую крупную шагрень (апельсиновая корка), которую сложно исправить даже глубокой шлифовкой.
Много разбавителя – потёки и усадка
Лак станет слишком жидким. Это гарантирует появление потёков на вертикальных деталях. При высыхании состав даст сильную усадку.

Разбавитель: почему 646-й – это зло
Очень часто маляры используют вместо специальных 2К разбавителей агрессивные технические растворители – 646, 647, Р-12 или чистый ацетон. Дескать, дешевле. Но это грубое нарушение технологии, которое неизбежно портит покрытие.
Главная проблема в том, что растворители серии 646/647 предназначены для разбавления нитроэмалей. Они содержат компоненты (толуол, ацетон, спирты), которые химически несовместимы со смолами и изоцианатными отвердителями 2К акриловых лаков.
Что происходит:
- Закипание лака. Растворитель испаряется слишком быстро. Верхний слой схватывается коркой, а запертый внутри летучий растворитель прорывается наружу, оставляя поверхность в мелких пузырях и кратерах.
- Сильная усадка и оконтуривание. После полного высыхания лак сильно просядет. На поверхности проявятся все риски от наждачки, поры шпатлёвки и границы ремонтных зон.
- Подрыв базового слоя. Агрессивные компоненты проникают сквозь свежую базу, растворяют её и поднимают «шубой». Краска под лаком может поплыть, изменить цвет или пойти пятнами.
- Хрупкость и отслоение. Лак становится хрупким, как стекло. Он будет легко скалываться от малейших камней, а со временем может начать облазить пластами.
- Потеря блеска и помутнение. Лак может стать белёсым, мутным или полностью потерять глянец спустя несколько дней после сушки.
Если база недосушена – лак слезет, как змеиная кожа
При нанесении лака на недосушенную базу он может слезть с неё как змеиная кожа. На сленге мастеров этот процесс называют «шелушением» или «облазинием» лака.
Как это работает: базовое покрытие (особенно металлики и перламутры) содержит большой объём быстро испаряющихся растворителей. Если не выдержать положенное время (обычно 15–20 минут при +20 °C), растворитель останется внутри базы. Когда сверху наносится плотный слой 2К лака, он перекрывает выход летучим веществам. Оставшийся растворитель начинает испаряться и скапливаться строго на границе раздела двух сред. Он размягчает нижнюю часть лаковой плёнки и отрывает её от базы. Лак теряет сцепление с краской.
Холод, влага и кривой краскопульт: комбо-удар по качеству
Использование неправильного краскораспылителя, нестабильное давление в компрессоре, отсутствие влагоотделителя, неправильные температурные режимы – любой из этих факторов уже губителен. А если они собираются в одной камере – это катастрофа.
Кратко о последствиях:
- Влага в компрессоре – вскипание и кратеры. Изоцианаты панически боятся влаги. Вместо полимеризации начнётся выделение углекислого газа, появятся пузыри, кратеры и «рыбьи глаза». Лак останется сырым и побелеет.
- Неправильная дюза и давление – хаотичная шагрень. Вместо мелкодисперсного тумана полетят крупные капли. Факел будет плеваться, укладывая лак буграми: на одном участке сухой, на другом – потечёт.
- Холод в камере – остановка полимеризации. При температуре ниже +20 °C химическая реакция останавливается. Лак «зависает», образует массовые потёки и собирает пыль.
Температурное правило: температура самого лака, окрашиваемой детали и воздуха в камере должны быть одинаковыми – около +20 °C. Разница температур – это конденсат на металле, который вступает в реакцию с отвердителем. Лак мутнеет, покрывается кратерами и теряет адгезию.

Недосушенный лак на солнце – выгорание базы и матовость
Если не досушить лак в камере и выгнать машину на солнце, лак станет матовым, а база выгорит.
Почему:
- УФ-стабилизаторы не работают в сыром лаке. Они должны интегрироваться в полимерную матрицу. В недосушенном лаке полимерные связи ещё разомкнуты, и ультрафиолет беспрепятственно добирается до базы.
- Запертые растворители под солнцем запускают фотохимическую реакцию, которая выжигает пигмент изнутри.
- Особенно уязвимы яркие солиды и сложные металлики. Краска блекнет, меняет оттенок или идёт пятнами.
- Разогрев металла заставляет запертые пары растворителя рваться наружу, окончательно разрушая структуру лака.
В результате – неравномерно выгоревшая, помутневшая деталь. Исправить полировкой уже не получится. Только перекрашивать.
Про квалификацию: если руки кривые – не вините лак
Самый частый корень всех проблем – мастер с завышенным самомнением, но без нужных навыков. Профессия маляра – это не про «на глаз», а про строгое соблюдение технологии: весы, разбавители, температура, сушка. Каждый нарушенный пункт – это шаг к перекраске.
Для тех, кто хочет учиться, существуют учебные центры. И, как говорится, лучше обратиться к специалистам и пополнить свои знания, чем лепить горбатого, краснеть и без основания выливать желчь на продукцию.
Чек-лист: 7 пунктов для идеального лакового покрытия
|
№ |
Действие |
Почему это важно |
|
1 |
Взвешивайте компоненты на весах (не в мерном стакане и не «на глаз») |
Разная плотность компонентов – только весы дают точную пропорцию |
|
2 |
Используйте только специальный 2К разбавитель (не 646, 647, Р-12, ацетон) |
Агрессивные растворители разрушают структуру лака и вызывают усадку |
|
3 |
Выдерживайте базу перед нанесением лака (15–20 минут при +20 °C) |
Иначе растворитель в базе взорвёт лак изнутри – «змеиная кожа» |
|
4 |
Проверяйте влагоотделитель на компрессоре |
Влага + отвердитель = кратеры, мутность и «рыбьи глаза» |
|
5 |
Выставляйте правильное давление и дюзу на краскопульте |
Неправильный факел – дикая шагрень и неравномерный слой |
|
6 |
Соблюдайте температурный режим (деталь, лак, камера – всё +20 °C) |
Разница температур – конденсат на металле и остановка полимеризации |
|
7 |
Сушите лак строго по инструкции производителя |
Недосушка → выгорание базы, матовость и микротрещины |
Золотое правило: если у вас есть хоть малейшие сомнения в технологии – остановитесь. Проверьте оборудование, перечитайте инструкцию. Лучше потратить 10 минут на проверку, чем 10 часов на перекраску.
С чего начинается правильный выбор
Для выбора лака рекомендую начать с ознакомления с самой банкой. Без оглядки на производителя, бренд и авторитетного мастера. Точнее, с нескольких букв, которые имеют ключевое значение.
На банках большинства лаков мы увидим следующие обозначения: MS, HS, UHS. А в своё время бывали лаки LS, но о них поговорим отдельно.
Что это за египетские иероглифы? А это как раз параметр для предварительного выбора, который определяется потенциальной толщиной покрытия после полимеризации – так называемый сухой полезный остаток. Он измеряется в микронах и даёт защиту базового покрытия от механических повреждений и не только.

Краткий ликбез по составу
Основой современных автомобильных лаков являются акриловые смолы (двухкомпонентные составы 2K). Перед нанесением лак смешивают с отвердителем на основе изоцианатов – это запускает химическую реакцию полимеризации. В состав также входят растворители и разбавители, которые регулируют вязкость и испаряются в процессе сушки.
Для защиты от солнца в лаки вводят два типа компонентов:
- Светостабилизаторы (HALS) – блокируют свободные радикалы, останавливая разрушение полимерной матрицы.
- УФ-абсорберы – поглощают ультрафиолет и переводят его в безвредное тепло.
Эти добавки предотвращают пожелтение, сохраняют эластичность и защищают базовую краску от выгорания.
Расшифровка «египетских иероглифов»
LS (Low Solid) – низкий сухой остаток
Менее 40% сухого остатка. Такие лаки очень жидкие, легко наносятся вне профессиональной камеры (например, в гараже) при низких температурах. Но требуют нанесения в несколько слоёв и дают менее долговечное покрытие.
Сегодня в авторемонте от чистых LS лаков в основном отказываются из-за токсичности и низкой производительности, заменяя их на более современные системы.
MS (Medium Solid) – минимальный сухой остаток
Около 40–50% сухого остатка. При стандартном нанесении в два слоя он едва дотягивает до 60 мкм. Толщина защитного слоя будет минимальной.
Как правило, лаки группы MS привлекательны по цене и пользуются спросом у «гаражников» и СТО С-сегмента. Тут у ребят всё серьёзно: дёшево и сердито – 30 лет опыта и пожизненная гарантия «до выдачи ключей».
Такие продукты часто используют и перекупы – продавцы «премиальных авто» категории «не бита, не крашена»: дешёвый лачок напылил, освежил и слил в другой регион. Ну, с MS всё понятно: маленький сухой остаток, бюджетный, пойдёт...
HS (High Solid) – высокий сухой остаток
50–65% сухого остатка. Это уже другой уровень. Данный продукт способен набирать свыше 80 микрон. Лаки группы HS дают надёжную защиту от ультрафиолета, создают линзу преломления цветопередачи базы и обеспечивают гламурный блеск.
Цена кусается, но зато они действительно защищают.
UHS / VHS (Ultra-High Solid) – сверхвысокий сухой остаток
Более 65% сухого остатка. Если купили такой лак – топайте к профи, в СТО, где знают и соблюдают технологические процессы. Этот лак наносится в 1,5 слоя и имеет такой же сухой остаток, как HS, только за 1,5 слоя.
В подобных лаках присутствуют специальные добавки, которые придают дополнительную твёрдость – антискрейч-эффект, сложнее поцарапать.
Важно: UHS-лаки требуют нанесения в окрасочной камере с термоударом – запеканием при +60 °C в течение 30 минут. Также нужен хороший краскопульт с правильным выбором дюзы и воздушной головы. Это один из самых сложных в нанесении лаков: перелил – закипел, сэкономил на дизеле для камеры – лак не высох. Но это одни из самых лучших продуктов на рынке.
Сравнение на примере: линейка Solid Digital
Для наглядности – три лака из линейки Solid Digital (700, 800, 900). Это двухкомпонентные акрил-уретановые прозрачные лаки для финишного нанесения поверх базового слоя краски. Главная особенность – высокое содержание сухого остатка, экономичность и предсказуемость.
|
Параметр |
Solid Digital 700 HS |
Solid Digital 800 HS |
Solid Digital 900 UHS |
|
Категория сухой массы |
HS (High Solid) |
HS (High Solid) |
UHS (Ultra-High Solid) |
|
Сухой остаток |
50–65% |
50–65% |
более 65% |
|
Количество слоёв |
2 полных слоя |
2 полных слоя |
1,5 или 2 слоя |
|
Разбавитель |
обычно не требует (0–10%) |
минимально |
минимально (низкий VOC) |
|
Ключевое свойство |
быстрое отверждение, лёгкость полировки |
повышенный блеск, стойкость к царапинам |
максимальная прочность, глубина, защита от царапин |
|
УФ-защита |
стандартная |
высокая (с УФ-фильтрами) |
максимальная (не желтеет) |
Чек-лист: как выбрать лак по надписям на банке
1. Найдите на этикетке буквы LS, MS, HS или UHS. Это главный критерий выбора.
2. LS (Low Solid) – только для быстрых, недолговечных ремонтов. Устаревшая технология.
3. MS (Medium Solid) – бюджетный вариант для «гаражников» и перекупов. Толщина до 60 мкм.
4. HS (High Solid) – надёжный выбор для профессионального ремонта. Толщина от 80 мкм, хорошая УФ-защита.
5. UHS (Ultra-High Solid) – для профи с камерой и правильным краскопультом. Максимальная защита и блеск.
6. Проверьте, нужен ли термоудар. UHS-лаки требуют запекания при +60 °C.
7. Учитывайте тип краскопульта. Для UHS важны правильная дюза и воздушная голова.
8. Не берите MS, если хотите долговечность. Экономия на банке выльется в перекраску через год.
Температура нанесения: золотая середина
Важнейший фактор для правильной полимеризации – температура. Оптимальная температура воздуха, самого лака и окрашиваемой детали +20 °C. Допустимый диапазон: от +18 °C до +22 °C.
Что будет, если нарушить
- Холод (ниже +15 °C) – химическая реакция замедляется. Лак долго остаётся жидким, течёт, образуются потеки.
- Жара (выше +25 °C) – растворитель испаряется слишком быстро. Лак не успевает растечься, возникает эффект «апельсиновой корки» (шагрень), на поверхности закипают пузырьки воздуха.
Решение: для нестандартных условий производители выпускают отвердители и разбавители трёх типов: «быстрые» (для холода), «стандартные» и «медленные» (для жары). Выбирайте по погоде.
Сушка: два этапа
Межслойная выдержка
После нанесения первого слоя необходима выдержка 10–15 минут при +20 °C. Растворитель должен частично испариться. Проверяйте «на отлип»: поверхность должна стать матовой или слегка липнуть. Для лаков HS/UHS это критически важно – иначе закипание гарантировано.
Финальное отверждение
Три варианта
- Воздушная сушка (при +20 °C) – 12–24 часа. Лак полимеризуется медленно, за счёт естественной химической реакции.
- Камерная сушка (при +60 °C) – 30–45 минут. Перед нагреванием обязательна выдержка 10–15 минут при +20 °C.
- Инфракрасная сушка (ИК) – 10–15 минут. ИК-лучи прогревают лак изнутри (от подложки к поверхности), исключая закипание и экономя время.
Инструмент: как убить лак ещё до покраски
Даже идеальный лак будет испорчен, если красить неподходящим пистолетом или грязным воздухом.
Что происходит при ошибках
- Не та дюза (сопло) – большая дюза нальёт лишнего, лак потечёт и закипит пузырями. Маленькая дюза не продавит лак – поверхность станет шершавой, как наждачка.
- Плохой пистолет (голова-диффузор) – факел кривой, лак ляжет пятнами и полосами: где-то блеск, где-то матовость.
- Вода в шлангах – на лаке появятся мелкие дырочки («кратеры»), покрытие начнёт облазить.
- Масло из компрессора – самый сильный яд. На кузове – жировые пятна, лак просто не ляжет. Только полный перекрас.
- Забитые фильтры – пистолет начнёт «плеваться» каплями, а грязь из фильтров полетит прямо на свежий лак.
Грязный воздух и неправильный пистолет – это 100% переделка и выброшенные деньги.
Грязь в камере: невидимый враг
Камера должна защищать от пыли, но если фильтры забиты, она сама превращается в источник грязи.
- Грязный потолочный фильтр – вместо задерживания пыли он начинает «сыпать» ею прямо на мокрую деталь. Мусор намертво влипает в свежий лак.
- Забитый напольный фильтр – камера теряет правильное давление. Опыл (малярный туман) не засасывается вниз, а висит в воздухе и садится на уже покрашенные детали сухой матовой коркой.
- Пыль на стенах и одежде – поток воздуха срывает ворсинки и пылинки. Всё летит на деталь.
Грязная камера заставит вас часами спиливать мусор и полировать, а в худшем случае – перекрашивать заново.
Почему одеколон – яд для лака
Этот пункт многих удивит, но он критически важен. Почти весь современный парфюм сделан на основе эфирных масел и силиконовых закрепителей аромата. Когда маляр заходит в герметичную камеру, температура поднимается, а поток воздуха буквально «сдувает» испарения с его тела и одежды.
Последствия
- Дикие жировые кратеры («рыбий глаз») – мельчайшие капли эфирных масел падают на свежую базу или мокрый лак. Масло отталкивает акриловый лак. На кузове раскрываются сотни круглых кратеров, обнажая нижние слои.
- Лак не ляжет – смесь начнёт «разбегаться» в стороны. Исправить это добавками «антисиликона» почти невозможно.
- Полный перекрас – срезать такие кратеры полировкой нельзя. Деталь придётся сушить, полностью вышкуривать и красить заново.
Правило: на маляре перед входом в камеру – только чистый защитный комбинезон. Никакого парфюма, дезодоранта или пахучего мыла.

Как выбрать лак в магазине: финальный совет
Когда вы пришли в магазин, попросите продавца подать вам три вида лака (если это не самообслуживание). Разверните банку тыльной стороной и ознакомьтесь с инструкцией. Проверьте наличие информации о производителе. Если на банке есть QR-код, ведущий на сайт – это хороший знак.
Если сайт не указан, забейте название бренда в поисковик. Например, у SOLID есть сайт solid-auto, где хранится вся информация о продукции и указан телефон горячей линии. Позвоните, уточните детали. Лучше потратить 5 минут на звонок, чем неделю на перекраску.
Чек-лист: как не провалить нанесение и сушку лака
|
№ |
Что проверить |
Почему это важно |
|
1 |
Температура +20 °C (воздух, лак, деталь) |
Холод → потеки, жара → шагрень и закипание |
|
2 |
Выбрать правильный разбавитель/отвердитель (быстрый/стандартный/медленный) |
Подстраивает лак под температуру в камере |
|
3 |
Выдержать межслойную сушку 10–15 мин |
Иначе закипание и пузыри |
|
4 |
Выбрать режим финальной сушки (воздух 12–24 ч, камера 30–45 мин при +60 °C, ИК 10–15 мин) |
Каждый метод требует своих условий |
|
5 |
Проверить дюзу и пистолет |
Неправильные → шагрень или потеки |
|
6 |
Осушить воздух (влагоотделитель) |
Влага → кратеры и отслоения |
|
7 |
Проверить фильтры компрессора и камеры |
Грязь и масло → жирные пятна и сорность |
|
8 |
Надеть чистый комбинезон, без духов и дезодорантов |
Эфирные масла → кратеры «рыбий глаз» |
|
9 |
Прочитать инструкцию на банке, найти сайт производителя |
Там — все нюансы и горячая линия |
Золотое правило: всё, что может испортить лак – это либо вода, либо грязь, либо неправильная температура, либо духи. Исключите эти четыре фактора – и успех гарантирован.
